 0


 English
 Español
 中文简体
 عربى
أخبار الصناعة

يُقدِّم
إرسال ردود الفعل
كيف يتم صنع الكرات؟ عملية التصنيع الكاملة، خطوة بخطوة
2026-09-21
يصبح محمل الكرة محملاً في مرحلة الطحن، وليس قبلها. يقوم التشكيل والتحويل والمعالجة الحرارية بإعداد أشكال فولاذية صلبة. يتم بعد ذلك ضبط الطحن واللف على الميكرونات التي تحدد مدى هدوء دوران المحمل ومقدار الحمولة التي يحملها ومدة استمراره. هذا الترتيب مهم لأي شخص يشتري المحامل، لأنه يوضح أين تقع التكلفة، ولماذا يمكن أن يختلف عرضا أسعار لنفس الحجم بشكل كبير، ولماذا تعود مشكلات الجودة عادةً إلى بضع مراحل محددة يمكن التحقق منها.
افتح محمل 608 الفاشل من محرك مروحة أو عجلة لوح تزلج، وسيكون التشريح بسيطًا بشكل مخيب للآمال تقريبًا: حلقة داخلية، وحلقة خارجية، وصف من الكرات الصلبة، وقفص يمنع تلك الكرات من التلامس، وطبقة من الشحوم. سؤال التصنيع هو كيف يتم تصنيع هذه الأشياء الخمسة الأساسية بدقة كافية لتشغيلها بعشرات الآلاف من الدورات في الدقيقة. الجواب هو وجود خطي إنتاج متوازيين - أحدهما للحلقات والآخر للكرات - ولا يلتقيان إلا عند التجميع النهائي.
يتبع هذا الدليل العملية الكاملة بالطريقة التي يديرها بها مصنع محمل كروي الأخدود العميق: اختيار المواد الخام، والتزوير، والخراطة، والمعالجة الحرارية، وصنع الكرات، والطحن، والتشطيب الفائق، والتجميع، واختبار الدفعات. كما يغطي أيضًا المحامل المطلية ومراقبة الجودة والفحوصات المهمة قبل الطلب والأسئلة التي يطرحها المشترون في أغلب الأحيان. يعكس الوصف الإنتاج بموجب نظام الجودة الأيزو 9001:2015 في مصنع يبلغ إنتاجه السنوي 30 مليون مجموعة.
30 مليون محامل تنتج سنويا
ISO 9001:2015 نظام إدارة الجودة المعتمد
تصنيع المعدات الأصلية وأوديإم الأحجام المخصصة والطلاءات والتعبئة والتغليف
العشرات من أسواق التصدير في أوروبا والأمريكتين وجنوب شرق آسيا وأفريقيا
مما يتكون محمل الكرة: المكونات والمواد الخام
يحتوي محمل الكرات ذو الأخدود العميق على أربعة مكونات صلبة وواحد مستهلك، وكل واحدة تتبع مسار إنتاج مختلف تمامًا. هذا الانقسام هو المفتاح لفهم اختلافات الجودة بين الموردين: كل مكون يحمل أوضاع الفشل الخاصة به، وخطوة واحدة ضعيفة - حرارة فولاذية قذرة، كرة ناعمة، مضمار سباق خشن - كافية لسحب المجموعة بأكملها إلى الأسفل.
المكونات الأربعة ومستهلك واحد
الحلقات الداخلية والخارجية حمل الحمولة من خلال اثنين من المجاري المائية الأرضية. تم تشكيلها، وتحولها، وتصلبها، ثم طحنها إلى مستوى تفاوتات ميكرون.
كرات العناصر المتداولة. يتم تصنيع الرأس البارد من الأسلاك الفولاذية، ومعالجته بالحرارة، ثم طحنه وطحنه في مجالات دقيقة.
قفص يحافظ على مسافة متساوية بين الكرات حتى لا تلمس بعضها البعض أبدًا. الصلب المختوم أو النايلون أو النحاس.
الدروع والأختام تعمل الدروع المعدنية ZZ على منع الغبار الخشن دون ملامسة؛ سدادات مطاطية 2RS تلمس الحلقة الداخلية وتمنع الماء والغبار الناعم.
الشحوم يملأ ما يقرب من ربع إلى ثلث المساحة الداخلية الحرة ويؤثر بشدة على الضوضاء ودرجة الحرارة وحدود السرعة.
يوضح مسار التحميل عبر هذه الأجزاء متطلبات الدقة. كل وحدة قوة تمر من العمود إلى الهيكل تعبر مجرى مائيين ومجموعة من الكرات وطبقة تشحيم تقاس بالميكرونات. إذا كان مضمار السباق خشنًا أو كانت الكرة خارج الشكل الدائري، فإن ضغط التلامس يتركز على نقاط عالية مجهرية، وتصبح تلك البقع أول نقاط التعب. هذا هو السبب في أن إنتاج المحامل لا يتعلق بتشكيل الفولاذ بقدر ما يتعلق بإزالة آخر آثار الخطأ.
اختيار المادة الخام
تبدأ معظم المحامل الكروية ذات الأخدود العميق في العالم بفولاذ الكروم - وهي درجة كروم عالية الكربون تنتقل تحت عدة أسماء وطنية: AISI 52100 في الولايات المتحدة، و100Cr6 في ألمانيا، وSUJ2 في اليابان، وGCr15 في الصين. الكيمياء بسيطة بشكل متعمد، ما يقرب من 1% كربون و1.5% كروم، لأن القيمة ليست في صناعة السبائك الغريبة ولكن في النظافة. تعمل الشوائب الصلبة غير المعدنية في الفولاذ المتسخ كنقاط تركيز للضغط، وتظهر أثناء الخدمة كضوضاء وتشظي التعب المبكر. وهذا هو السبب وراء قيام مصنع جاد بالتحقق من كل كمية حرارة واردة عن طريق التحليل الطيفي بدلاً من الوثوق بشهادة المصنع وحدها.
تخدم الدرجات المقاومة للصدأ البيئات المسببة للتآكل، وتنقسم إلى خيارين مختلفين للغاية. AISI 440C عبارة عن فولاذ مقاوم للصدأ مصنوع من مادة المارتنسيت يتصلب مثل فولاذ الكروم، ويحمل درجة حرارة تتراوح بين 56-60 HRC بينما يقاوم الصدأ، مما يجعله اختيارًا قياسيًا لمعدات الطعام ومناطق الغسيل والمنتجات الخارجية الرطبة. لا يمكن تقوية AISI 304 بالمعالجة الحرارية على الإطلاق - فهو يظل طريًا، أقل من 200 HB تقريبًا - لذا فإن محامل 304 تستبدل سعة الحمولة بأقصى مقاومة للتآكل. يقع الفولاذ الكربوني في الطرف الآخر من المقياس: فهو يقلل من تكلفة المنتجات الخفيفة مثل الألعاب والعجلات منخفضة السرعة، لكنه لا يمكن أن يضاهي فولاذ الكروم من حيث الصلابة أو عمر التعب.
| مادة | السمات الرئيسية | صلابة نموذجية | الاستخدامات الشائعة |
|---|---|---|---|
| فولاذ الكروم (AISI 52100 / GCr15) | نسبة عالية من الكربون بالإضافة إلى حوالي 1.5% من الكروم؛ عمر تعب متدحرج ممتاز | 60-64 HRC بعد المعالجة الحرارية | المحركات والأجهزة والأدوات الكهربائية والمضخات وقطع غيار السيارات |
| الصلب الكربوني | تكلفة أقل ودقة أقل وعمر تعب أقصر | تحت صلابة الكروم الصلب | الألعاب، والعجلات، والأجهزة الخفيفة |
| ايسي 304 غير القابل للصدأ | الأوستنيتي. لا يمكن تصلبها؛ أقصى مقاومة للتآكل | أقل من 200 HB (ناعم) | المعدات الغذائية والمناطق الرطبة والمغسلة ذات الأحمال المتواضعة |
| ايسي 440C غير القابل للصدأ | مارتنسيتي. غير قابل للصدأ مع مقاومة قوية للتآكل | 56-60 HRC بعد المعالجة الحرارية | المنتجات الغذائية والمنتجات الخارجية التي تحتاج إلى سعة تحميل حقيقية |
من القضبان الفولاذية إلى المحامل النهائية: لمحة سريعة عن خط الإنتاج
يتم تشغيل إنتاج الحلقات وإنتاج الكرة كخطين متوازيين يتقاربان فقط عند التجميع. على الخط الدائري، يكون التسلسل هو التزوير والتليين والتحويل والمعالجة الحرارية والطحن؛ على خط الكرة يكون الرأس البارد، والوميض، والمعالجة الحرارية، والطحن واللف. النظرة العامة أدناه تتبع الترتيب المستخدم على أرضية ورشة مصنع محمل كروي الأخدود العميق.
الخطوة 1 التفتيش الوارد الصلب يتم فحص التحليل الطيفي والصلابة لكل دفعة حرارية قبل دخولها مرحلة الإنتاج.
الخطوة 2 تزوير الفراغات التشكيل البارد أو الساخن يحدد الشكل القريب من الشبكة لكلتا الحلقتين ويحفظ المواد.
الخطوة 3 الصلب والتحول تصنيع الحلقات الناعمة إلى هندسة شبه نهائية مع ترك بدل الطحن.
الخطوة 4 المعالجة الحرارية يطفئ ويخفف إلى 60-64 HRC مع وجود تشويه داخل بدل الطحن.
الخطوة 5 الطحن والتشطيب الفائق تم جلب الوجوه والتجويف والقطر الخارجي والمجاري المائية إلى تفاوتات ميكرونية.
الخطوة 6 رأس الكرة واللف يصبح السلك فارغًا وميضًا، ثم يتم فرز الكرات الملتفة إلى مجموعات حجمية.
الخطوة 7 التجميع والتشحيم الأجزاء المتطابقة، أو تثبيت القفص، أو تعبئة الشحوم، أو الدروع أو الأختام المضغوطة.
الخطوة 8 الاختبار النهائي والتعبئة تصنيف الاهتزاز وأخذ عينات الأبعاد والزيت المضاد للصدأ والصناديق المغلقة.
التتبع يمر عبر كل مرحلة. تحتفظ كل كتلة برقم الحرارة الخاص بها، وتسجل كل دفعة تشغيل الفرن الخاص بها، وتشير كل قائمة تعبئة إلى دفعة الإنتاج، لذلك يمكن إرجاع المحمل النهائي إلى شهادة الفولاذ الخاصة به. بموجب نظام ISO 9001:2015، لا يعد هذا عملًا ورقيًا اختياريًا: عندما يقوم العميل بالإبلاغ عن الضوضاء بعد أشهر، تحدد إمكانية التتبع ما إذا كان السبب يكمن في مجموعة فولاذ واحدة، أو عملية معالجة حرارية واحدة أو إعداد تجميع واحد - ويقرر هذا التمييز ما إذا كانت الاستجابة الصحيحة هي الفرز أو إعادة العمل أو تصحيح العملية.
كيف يتم صنع الكرات مستديرة بشكل مثالي
لا يتم قطع الكرات الحاملة إلى مجالات أبدًا. يتم ضربها بشكل متقارب، ثم دحرجتها ضد بعضها البعض تحت مادة كاشطة حتى يصبح متوسط كل سطح - وهي عملية تصحيح ذاتي تحول الأسلاك الفولاذية الصلبة إلى كرات مستديرة في جزء من الميكرون. نظرًا لأن الأجزاء مصنوعة من الفولاذ المقسى، فإن أدوات القطع سوف تتآكل على الفور؛ التشكيل الكاشطة هو الطريق العملي الوحيد.
- العنوان البارد: يتم تغذية سلك فولاذي يبلغ قطره الكرة النهائية تقريبًا في الرأس، حيث تضرب القوالب السلك وتشكل كرة خشنة كبيرة الحجم قليلاً، تاركة خطًا فلاشيًا حول خط الاستواء.
- وامض: تتدحرج الكرات الخشنة بين لوحتين محزوزتين تطحنان التماس الفلاش وتبدأ في تصحيح الشكل.
- المعالجة الحرارية: نفس منطق الإخماد والمزاج المستخدم في الحلقات يضع الكرات في درجات منخفضة إلى منتصف الستينيات على مقياس صلابة روكويل سي.
- الطحن الصعب: تنتقل الكرات بين صفائح الحديد الزهر المقطوعة بأخاديد لولبية تحت ملاط كاشط؛ تفرض الأخاديد دورانًا عشوائيًا، بحيث تلتقي كل نقطة على السطح بالمادة الكاشطة لنفس القدر من الوقت.
- اللف: يؤدي الضغط الكاشط والأخف وزنًا على مدار دورة أطول إلى تحديد الدرجة النهائية والتشطيب السطحي.
- الغسيل والتفتيش والتصنيف: يتم تنظيف الكرات وفحصها بحثًا عن عيوب السطح وفرزها إلى مجموعات ذات أحجام دقيقة للتجميع.
السبب وراء نجاح هذه العملية هو الهندسة: فالكرة ليس لها محور ثابت. فهو يتدحرج بحرية في الأخاديد ويعرض كل نقطة من سطحه للمادة الكاشطة، لذا فإن النقطة المرتفعة هي دائمًا الشيء التالي الذي يجب ارتداؤه. الكرة التي تخرج يتم ضربها بعد ذلك؛ تقوم العملية بإزالة الأخطاء الخاصة بها. وهذا ما يجعل من الممكن إنتاج مجالات بكميات كبيرة بدقة أكبر من أي جزء آخر مُشكَّل تقريبًا.
نظام الدرجات يضع الأرقام على الاستدارة. في اتفاقية تصنيف الكرة القياسية، رقم الدرجة هو الحد الأقصى المسموح به للانحراف عن الكرة المثالية بالميكرو بوصة، لذا فإن الدرجة 100 تسمح بحوالي 2.5 ميكرون، والصف 25 يسمح بـ 0.64، والصف 10 يسمح بـ 0.25 والصف 5 يسمح فقط بـ 0.13. تعمل معظم محامل الأخدود العميق التجارية على كرات من الدرجة 100؛ محركات الأجهزة الهادئة والمغازل الدقيقة تبرر الدرجة 10 أو أفضل. كل خطوة أسفل مقياس الدرجة تضيف وقت اللفة وتكلفة الفحص، مما يجعل درجة الكرة واحدة من محركات التكلفة الهادئة داخل أي عرض أسعار للمحمل.
الاستدارة وحدها لا تزال غير كافية، إذ يجب أن تتطابق الكرات أيضًا مع حلقاتها. نظرًا لعدم وجود عملية طحن قابلة للتكرار تمامًا، يتم فرز الكرات النهائية إلى مجموعات حجم يتم قياسها بأجزاء من الميكرون، ويتم إقران الحلقات المطحونة في نفس الدفعة مع المجموعة التي تستعيد الخلوص الداخلي المصمم. يعد هذا التجميع الانتقائي ممارسة قياسية في جميع أنحاء الصناعة، وهو سبب آخر وراء قيام المصانع الحاملة بقياس كل شيء مرتين: مرة للفرز، ومرة للإثبات.
المعالجة الحرارية: من أين تأتي صلابة التحمل
يؤدي الطحن إلى تشكيل الفولاذ، لكن المعالجة الحرارية تحدد ما إذا كان سيبقى على قيد الحياة. إن مجرى السباق المطحون بشكل مثالي دون الصلابة الصحيحة سوف ينحني ويتقشر تحت الحمل في غضون أيام، وبالتالي فإن الفرن - وليس آلة الطحن - هو المكان الذي تصبح فيه قطعة من الفولاذ المشكل بالفعل مادة تحمل.
بالنسبة للصلب الكرومي، يتم تسخين الفراغات الحلقية والكرات إلى حوالي 840 درجة مئوية حتى يتحول الهيكل إلى الأوستينيت، ويتم سقيه بالزيت بسرعة كافية لقفل المارتينسيت الصلب، ثم يتم تلطيفه بالقرب من 160 درجة مئوية لتخفيف الضغط الداخلي. والنتيجة هي 60-64 HRC: قوي بما فيه الكفاية لمقاومة إجهاد التلامس المتدحرج، قوي بما يكفي لعدم التشقق تحت الصدمة. تخطي الحالة المزاجية وتبقى الأجزاء هشة؛ الإفراط في المزاج والصلابة تقع جنبا إلى جنب مع عمر الخدمة.
التحكم في هذه المرحلة غير مرئي على الجزء النهائي ويكون تزويره مكلفًا. إن تجانس درجة حرارة الفرن وحالة زيت الإرواء ووقت النقع هو ما يحدد ما إذا كانت الدفعة بأكملها ستصل إلى المواصفات أو تنجرف بسلاسة. يحتاج التشويه إلى إدارة أيضًا: تشوه الحلقات المعالجة بالحرارة قليلاً، ويجب أن تحافظ العملية على هذا الالتواء داخل بدل الطحن، وإلا فإن خط الطحن يدفع ثمن خطأ الفرن في دورات إضافية. تضيف الدرجات الدقيقة خطوة أخرى - المعالجة الباردة العميقة التي تحول الأوستينيت المحتجز وتثبت الأبعاد على مدار سنوات من الخدمة.
أهداف الصلابة بعد المعالجة الحرارية: فولاذ الكروم (AISI 52100 / GCr15) يصل إلى 60-64 HRC؛ يصل الفولاذ المقاوم للصدأ AISI 440C إلى 56-60 HRC؛ الفولاذ المقاوم للصدأ AISI 304 غير قابل للتصلب ويبقى أقل من 200 HB تقريبًا.
هذا هو المكان الذي يصبح فيه الانقسام المقاوم للصدأ ماديًا. تمر أجزاء 440C عبر نفس الأفران وتخرج بصلابة قابلة للاستخدام، بينما لا يمكن أن تتصلب حلقات 304 على الإطلاق. تشرح هذه الحقيقة المعدنية الوحيدة لماذا يتناسب المحامل 304 مع التطبيقات الرطبة شديدة التآكل ذات الأحمال المتواضعة، ولماذا يكون 440C هو الحل عندما يحتاج التطبيق إلى مقاومة التآكل وقدرة تحميل حقيقية في نفس الوقت.
فئات الطحن والتشطيب الفائق والتسامح
تصل كل حلقة إلى خط الطحن بحجم كبير جدًا. يزيل الطحن هذا البدل، وفي الوقت نفسه، يحدد التفاوتات التي يدفع المشتري مقابلها بالفعل، مما يجعلها المرحلة الأكثر تأثيرًا في سلسلة الإنتاج بأكملها.
التسلسل ثابت: قم بطحن الوجوه أولاً لإنشاء مستوى مرجعي، ثم القطر الخارجي والتجويف، ثم مجرى السباق. يعمل سائل التبريد باستمرار، لأن العجلة الجافة مؤقتًا يمكن أن تحرق السطح وتخلق شقوقًا صغيرة تختبئ داخل جزء جيد على ما يبدو حتى تفشل مبكرًا. بعد طحن مجرى السباق، يؤدي تمرير التشطيب الفائق بالحجارة الدقيقة إلى خفض خشونة السطح إلى أقل بكثير من 0.1 ميكرون Ra - وهي لمسة نهائية تشبه المرآة، والأهم من ذلك، تسمح لطبقة التشحيم بالتشكل وحمل الحمولة بشكل صحيح. يعد تخطي اللمسة النهائية الفائقة أو تقصيرها إحدى الطرق الكلاسيكية لخفض التكلفة بشكل غير مرئي، ودائمًا ما تظهر مرة أخرى لاحقًا كضوضاء وعمر افتراضي أقصر.
| فئة ايزو | ABEC يعادل | ما يشدد | تطبيقات نموذجية |
|---|---|---|---|
| ص0 | اي بي سي 1 | التحمل الأبعاد القياسية | المحركات العامة، الأجهزة، الأدوات الكهربائية، المضخات |
| ص6 | اي بي سي 3 | إحكام الجريان والتسامح مع العرض | محركات أفضل، وأدوات كهربائية، وعلب التروس |
| ص5 | اي بي سي 5 | التحكم في الجريان على مستوى الميكرون | مغازل الأدوات الآلية، الأدوات الدقيقة |
| ص4 | اي بي سي 7 | هندسة ضيقة جدًا للسرعة العالية | مغازل عالية السرعة، والفضاء، وقبضات الأسنان |
يعد اختيار الفئة قرارًا يتعلق بالتكلفة، وليس رمزًا للحالة. عادةً ما يعمل محرك الجهاز أو مضخة المياه أو الأداة الكهربائية بشكل صحيح على P0 (ABEC 1)؛ يؤدي الدفع مقابل P5 إلى شراء التسامح الذي لا يستخدمه التطبيق أبدًا. إن مغازل الأدوات الآلية والمحركات عالية السرعة وأدوات القياس هي الحالات التي تستحق فيها P5 وP4 سعرها حقًا. عندما يختلف عرضا أسعار بنفس الحجم بشكل حاد، تكون فئة التسامح واحدة من العناصر الأولى التي يتم تأكيدها كتابيًا - مباشرة بعد مواصفات الفولاذ.
الأقفاص والأختام والتشحيم والتجميع النهائي
التجمع قصير في الوقت وطويل في العواقب. يتقارب خطا إنتاج متوازيان، وينتهي الأمر بالأجزاء الأقل تكلفة من المحامل - القفص والشحوم والأختام - التي تحدد الكثير من سلوكها في العالم الحقيقي.
الأقفاص الفولاذية المختومة هي الخيار الافتراضي في محامل الأخدود العميق الصغيرة: غير مكلفة، وصلبة، ومثبتة معًا من نصفين. تعمل أقفاص النايلون بشكل أكثر هدوءًا ولا يمكن أن تصدأ، ولهذا السبب تهيمن على محامل الأجهزة منخفضة الضوضاء، مع سقف درجة حرارة يبلغ حوالي 120 درجة مئوية. يظهر النحاس في محامل أكبر أو خاصة حيث تكون القوة ومقاومة الحرارة معًا.
تجتمع الحلقات والكرات في مجموعات متطابقة. يتم اختيار مجموعة حجم الكرة مقابل المجاري المائية المقاسة بحيث يهبط المحمل المجمع داخل خلوصه الداخلي المصمم - الحركة الحرة الصغيرة بين الحلقات التي تتقلص مع تركيب المحمل وتسخينه. التخليص القياسي (C0) يناسب معظم التطبيقات؛ يتم تحديد خلوص أكبر من C3 عندما تكون الحلقة الداخلية ساخنة أو مثبتة بإحكام على العمود. يتم تحميل الكرات في الفجوة بين الحلقات المتغيرة، على مسافة متساوية، ويتم قطع جيوب القفص أو تثبيتها حولها قبل أن يمر المحمل المجمع بغسله النهائي - لأن بقايا الطحن المتبقية بالداخل هي مصدر ضوضاء لا يمكن إزالة أي ختم.
يملأ الشحوم ما يقرب من ربع إلى ثلث المساحة الداخلية الحرة. قليل جدًا ويتجه المحمل نحو ملامسة المعدن بسرعة؛ الكثير ويؤدي إلى رفع درجة الحرارة والضوضاء. بالنسبة للمشترين، فإن مواصفات الشحوم تستحق التأكيد بشكل صريح، لأنها تحدد الحد الأقصى للسرعة، وسلوك درجة الحرارة المنخفضة والعمر الخالي من الصيانة للمنتج النهائي.
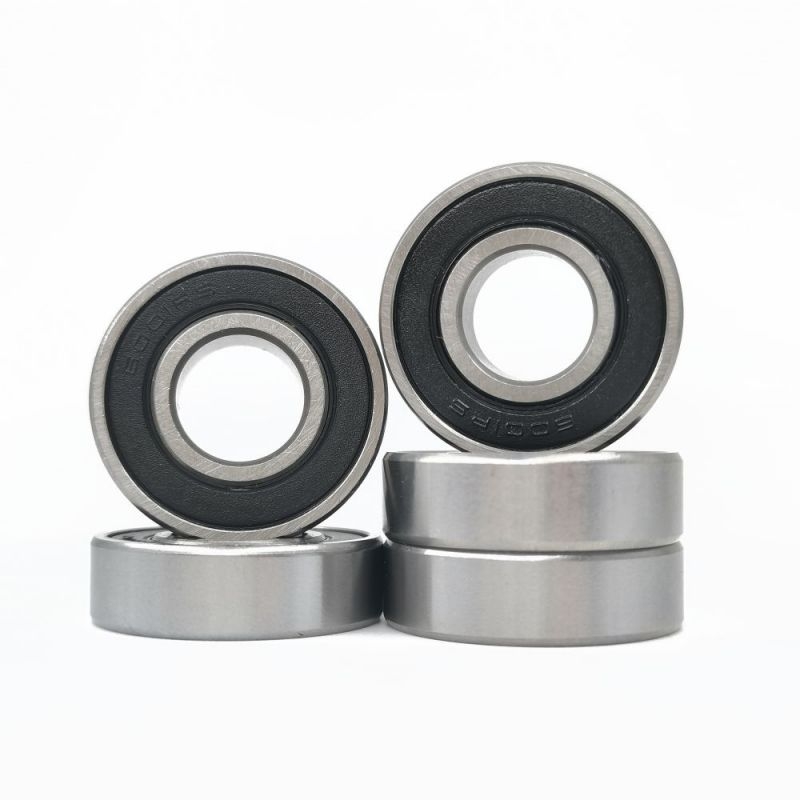
ZZ يعني درعين معدنيين: عدم الاتصال، الحد الأدنى من السحب، فعال ضد الغبار الخشن، معتدل ضد الماء. 2RS تعني سدادتين مطاطيتين، عادة NBR، في اتصال خفيف مع الحلقة الداخلية: أفضل بكثير ضد الغبار الناعم والرطوبة، وعزم دوران أعلى قليلاً، وسقف درجة حرارة عملي حوالي 110 درجة مئوية. الخيار الصحيح هو خيار بيئي – فالظروف الجافة والسريعة والنظيفة تميل نحو ZZ؛ تميل المعدات الرطبة أو المتربة أو المغسولة نحو 2RS.
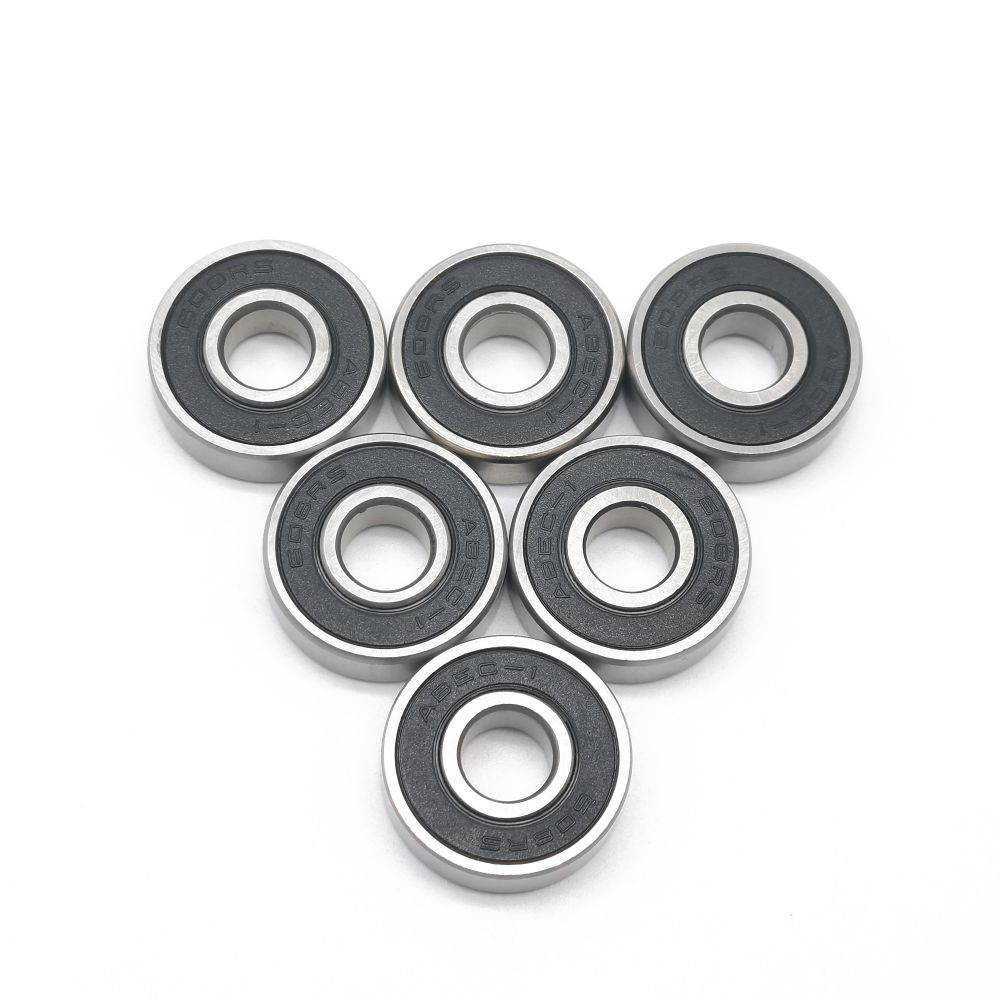
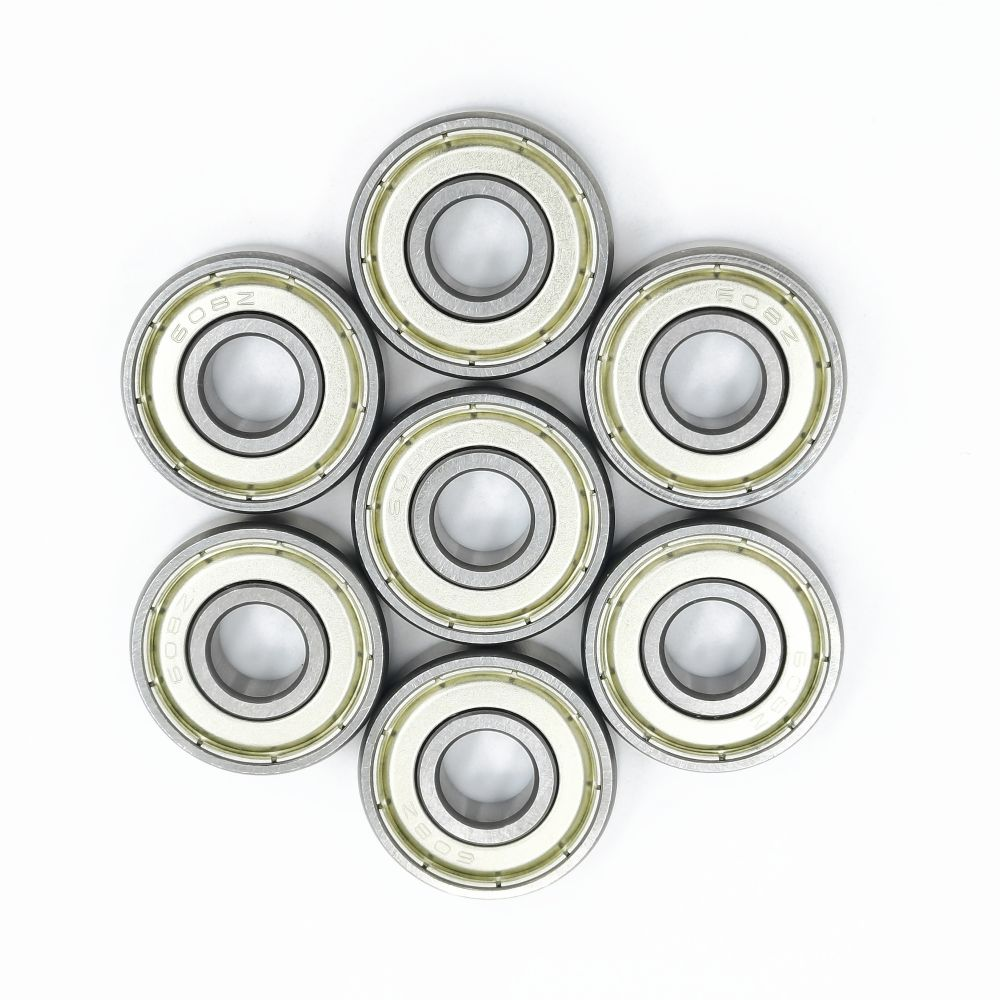
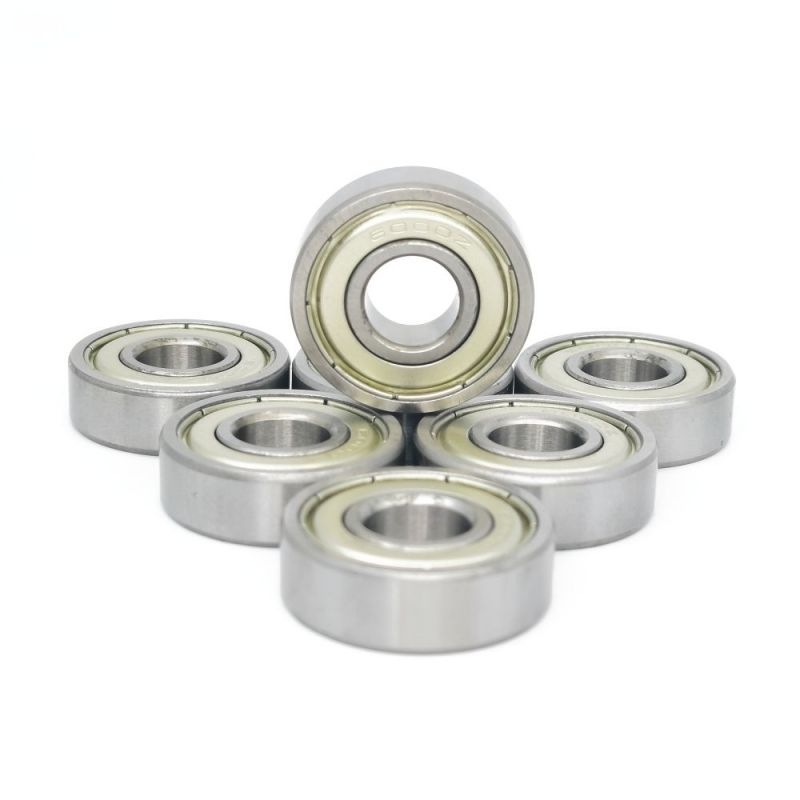
النتيجة الكلاسيكية لهذه العملية 608ZZ محمل كروي ذو أخدود عميق مزدوج من الحديد محمل فولاذي كروم مقاس 8 × 22 × 7 مم مع دروع معدنية مزدوجة - الحجم الصغير الأكثر شيوعًا في المحركات والأدوات والأجهزة. عرض مواصفات المنتجقبل التعبئة، تجتاز الدرجات منخفضة الضوضاء اختبار الاهتزاز بنسبة 100% بينما يتم فحص الدرجات القياسية عن طريق أخذ العينات. يتلقى كل محمل طبقة من الزيت المضاد للصدأ وعبوة محكمة الغلق. يعد الحفظ جزءًا من التصنيع، وليس فكرة لاحقة: فالمحمل المثالي الأبعاد الذي يصدأ في مستودع رطب قبل التثبيت لا يزال يعتبر بمثابة تسليم معيب.
المحامل المغلفة بالبلاستيك والبولي يوريثان: عملية التشكيل الثانية
تم تصميم بعض المحامل لتكون هادئة وصديقة للسطح بدلاً من أن تكون صلبة إلى الحد الأقصى، ويتم تحقيق ذلك من خلال عملية صب ثانية تغلف الحلقة الخارجية بالبلاستيك أو البولي يوريثين.
يتم غسل المحمل الأساسي - عادةً بحجم سلسلة 608 أو 626 أو 6000 - وتثبيته في قلب القالب. يتم حقن البلاستيك المنصهر أو البولي يوريثين الحراري حول الحلقة الخارجية، ويلتصق بها عندما يبرد، ويخرج مع ملف تعريف العمل الذي تم تشكيله في نفس الخطوة: مداس مسطح للبكرات، أو أخدود على شكل حرف V أو أخدود على شكل حرف U للمسارات المنزلقة، بألوان مثل الأبيض والأسود والبرتقالي والأخضر التي يستخدمها العملاء لإبقاء خطوط منتجاتهم قابلة للتحديد في لمحة.
يغير الطلاء سلوك العجلة بأكملها. تعمل طبقات البلاستيك والبولي يوريثان على تخفيف الضوضاء المعدنية التي ينقلها الفولاذ الصلب إلى إطارات الأثاث والأبواب المنزلقة والنوافذ وهياكل النقل؛ أنها تحمي الأسطح التي يتدحرج عليها المحمل من الخدش والتآكل؛ ويضيف البولي يوريثين قبضة بالإضافة إلى امتصاص الصدمات لعجلات العربة والنقل، المحددة عادةً في نطاق الصلابة 85-95 Shore A. في الأثاث ومنتجات الأطفال والأجهزة المنزلية، غالبًا ما تمثل الطبقة المطلية الفرق بين المنتج الذي يبدو رخيصًا والمنتج الذي يبدو مكتملًا.
الخطر الهندسي هو الالتصاق. يمكن أن ينفصل الطلاء المرتبط بشكل سيئ بعد أسابيع من التدحرج، وعلى الرغم من أن الفشل يبدو أنه مشكلة طلاء، إلا أن السبب الجذري عادة ما يكون إعداد السطح أو كيمياء الترابط أو تصميم القالب. يتعامل المنتجون الموثوقون مع الطلاء كعملية لها عمليات فحص خاصة بها - اختبارات السحب على العينات، وجداول صيانة القالب، وفحوصات الصلابة على الطبقة المعالجة - بدلاً من اعتبارها عملية غمس بسيطة.
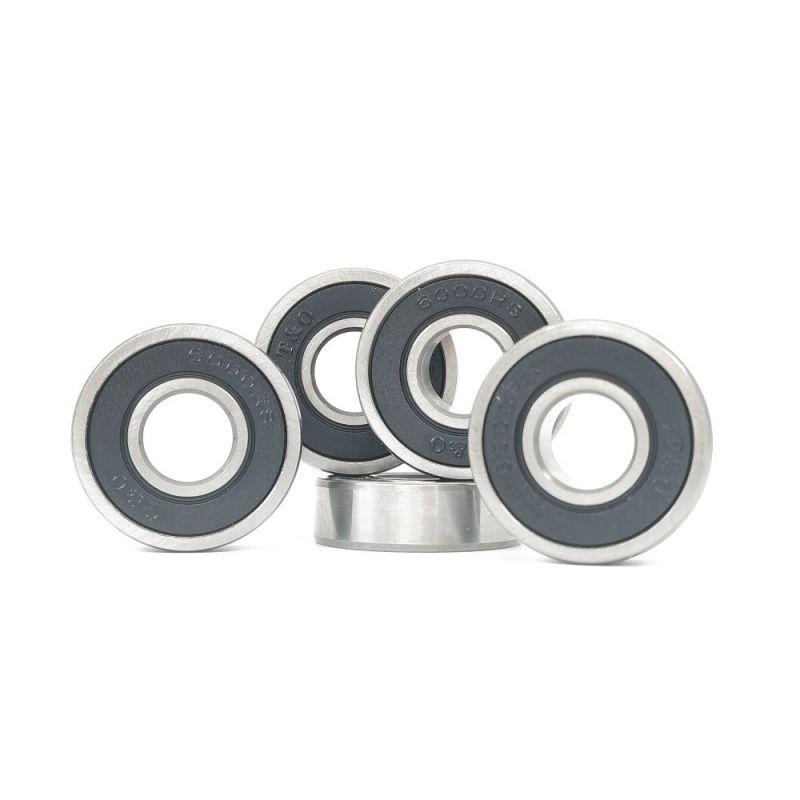
مثال تحمل المغلفة PU608267 محمل كروي ذو أخدود عميق مطلي بـ PU محمل قاعدة 608 مع طبقة من البولي يوريثين المصبوبة للتشغيل الهادئ وحماية السطح في البكرات والأنظمة المنزلقة. عرض مواصفات المنتجمراقبة الجودة: كيف يتحقق المصنع من كل دفعة
يتم إجراء اختبارات مصنع يمكن الاعتماد عليه ثلاث مرات: على الفولاذ الوارد، وفي خطوات المعالجة الحرجة، وعلى المحامل النهائية. تظهر إزالة أي من الطبقات الثلاث لتوفير التكلفة في النهاية كشكاوى من الضوضاء أو تقصير العمر أو عوائد الحقل.
- الصلب الوارد: التحليل الطيفي مقابل مواصفات 52100/GCr15 وأخذ عينات الصلابة ومطابقة الشهادات لكل كمية حرارة قبل إطلاقها للإنتاج.
- أخذ العينات أثناء العملية: يتم فحص المادة الأولى بعد الخراطة وبعد كل عملية طحن، مع أخذ عينات إحصائية تلتقط تآكل الأداة قبل أن تنتج الخردة.
- كشف الكراك: فحص التيار الدوامي أو الجسيمات المغناطيسية للأجزاء المعالجة بالحرارة لالتقاط الشقوق التي قد يخفيها الطحن لاحقًا.
- تصنيف الاهتزاز والضوضاء: يتم قياس المحامل النهائية على أجهزة الاهتزاز والمصنفة Z1 أو Z2 أو Z3؛ تتطلب تطبيقات الأجهزة والمحركات عادةً Z2 أو Z3 الأكثر هدوءًا.
- أخذ العينات الأبعاد: يتم قياس التجويف والقطر الخارجي والعرض بمقاييس الهواء والميكرومتر مقابل فئة التسامح المعلنة.
- فحص التآكل والشحوم: أخذ عينات من رش الملح على دفعات غير القابل للصدأ والتحقق من ملء الشحوم على الأنواع المختومة.
تستحق الضوضاء اهتمامًا خاصًا لأنها شكوى الجودة الأكثر شيوعًا من المنتجات النهائية، ويتم تحديدها من خلال مجموعة من العوامل - درجة الكرة، وتشطيب المجرى، والنظافة والشحوم - بدلاً من أي قياس واحد. إن تصنيف الإنتاج منخفض الضوضاء بنسبة 100% هو ما يفصل بين المحمل الذي يدندن والمحمل الذي يئن، وتشكل التقنيات التي تقف وراءه نظامًا خاصًا بها؛ هذه المقالة على كيف تتحكم المصانع في الضوضاء والاهتزازات للمحامل الكروية ذات الأخدود العميق يغطيهم بالتفصيل.
إمكانية تتبع الدفعة تغلق الحلقة. ترتبط كل دفعة إنتاج للأمام من رقم حرارة الفولاذ والعكس من قائمة التعبئة، لذلك عندما يبلغ العميل عن مشكلة بعد أشهر من التسليم، يمكن للمصنع عزل الدُفعات المتأثرة بدلاً من التخمين. تظل هذه القدرة غير مرئية حتى يوم الحاجة إليها - وفي ذلك اليوم تقرر ما إذا كانت المطالبة ستتم تسويتها خلال أيام أو سيتم الجدال بشأنها لعدة أشهر.
قراءة اقتباس محمل: خمس شيكات قبل الطلب
يمكن أن يختلف عرضا أسعار لنفس الحجم 608 بمقدار الثلث، ويمكن أن يكون كلا الموردين صادقين تمامًا. يختبئ الفرق دائمًا تقريبًا في خمسة أماكن، لذا فإن العادة العملية هي تثبيت كل مكان كتابيًا قبل مقارنة الأسعار.
- مواصفات المواد: تم تسمية فولاذ الكروم 52100/GCr15 بشكل صريح، مع توفر شهادة المواد - وليس "فولاذ محامل" غير محدد.
- نطاق الصلابة: 60-64 HRC للخواتم والكرات، مذكورة في تقرير وليس في محادثة.
- درجة الضوضاء: Z2 أو Z3 للأجهزة والمحركات والتطبيقات الهادئة؛ الدرجات القياسية حيث الضوضاء ليست ذات صلة.
- الأختام والشحوم: ZZ أو 2RS مطابق لبيئة العمل، بالإضافة إلى نوع الشحوم بالاسم.
- عمق التفتيش: اختبار الاهتزاز بنسبة 100% على الطلبات منخفضة الضوضاء، وتقارير الأبعاد لكل دفعة، والموافقة على العينة قبل الإنتاج الضخم.
يمثل كل سطر غير محدد مخاطرة شراء موثقة. يتحول الفولاذ غير المحدد إلى شكاوى بشأن الضوضاء في المحركات النهائية؛ ويتحول فقدان تصنيف الاهتزاز إلى عوائد من منتجات البيع بالتجزئة؛ يتحول الختم الخاطئ إلى عملية غسيل للشحوم في المعدات الرطبة. لا تظهر أي من هذه المخاطر في قائمة الأسعار، وهذا هو بالضبط سبب إدراجها في تأكيد الطلب بدلاً من ذلك.
ومن التمارين المفيدة أن نسأل كل مورد نفس الأسئلة الثلاثة - ما هو الفولاذ، وما هي الصلابة، وما هي درجة الاهتزاز - وطلب التقارير التي تدعم الإجابات. الموردون الذين يختبرون بانتظام يجيبون بالمستندات خلال ساعات؛ الموردون الذين يعتمدون على المطالبات يجيبون بالصفات. تخبرك سرعة هذا الرد وجوهره عن المصنع أكثر من أي صفحة كتالوج.
تصنيع المحامل المخصصة وغير القياسية
تغطي أحجام الكتالوج القياسية معظم التطبيقات، ولكن غالبًا ما تبدأ الطلبات ذات القيمة الأعلى برسم العميل الذي لا يطابقه أي كتالوج — وهنا يصبح عمق عملية المصنع مرئيًا.
يتبع العمل غير القياسي مسارًا ثابتًا: مراجعة الرسم أو العينة، وتأكيد جدوى المواد والتسامح، وإعداد الأدوات، وإنتاج العينات، والموافقة، ثم تصنيع الدفعات بنفس نظام الفحص مثل الأجزاء القياسية. تتضمن الطلبات النموذجية حلقات داخلية ممتدة على أحد الجانبين أو كليهما لترتيبات تثبيت خاصة، وإصدارات ذات صفين بأحجام صغيرة، وعروض خاصة، ومحامل مغلفة ذات أشكال أو ألوان مخصصة للمداس.
قرار التخصيص اقتصادي في الغالب. إذا كان من الممكن تكييف المحمل القياسي مع فاصل أو تغيير بسيط في التصميم، فعادةً ما يكون هذا المسار أرخص وأسرع. إذا كانت بنية الآلة تعتمد على الجزء الخاص - كما هو الحال غالبًا في المحركات والأنظمة المنزلقة ومعدات النقل - فإن المصدر غير القياسي المثبت يتفوق على إعادة تصميم المنتج بحجم الكتالوج. تتوفر مجموعة من الأجزاء ذات الحلقة الممتدة والأبعاد الخاصة والأجزاء الأرضية الدقيقة محامل الدقة غير القياسية المخصصة يوضح مدى اتساع هذه الفئة في الممارسة العملية.
الأسئلة المتداولة
ما هو الفولاذ الذي تصنع منه معظم الكرات؟
معظمها مصنوع من فولاذ الكروم عالي الكربون، درجة AISI 52100 (يُباع أيضًا باسم 100Cr6 أو SUJ2 أو GCr15)، ومعالج حراريًا إلى 60-64 HRC. تستخدم البيئات المسببة للتآكل الفولاذ المقاوم للصدأ AISI 440C للصلابة مع مقاومة الصدأ، أو AISI 304 عندما تكون مقاومة التآكل القصوى أكثر أهمية من سعة الحمولة. يظهر الفولاذ الكربوني بشكل رئيسي في المنتجات الخفيفة ومنخفضة التكلفة.
كيف يجعل المصنعون الكرات مستديرة بشكل مثالي؟
يتم إخراج الكرات من السلك على البارد مع درزات فلاش، ثم تومض بشكل ناعم، وتعالج بالحرارة، ثم يتم طحنها ولفها بين الألواح المحززة. ونظرًا لأن الكرات تدور بحرية وعشوائية في تلك الأخاديد، فإن كل نقطة من السطح تلتقي بالمادة الكاشطة بشكل متساوٍ، وتتآكل البقع المرتفعة حتى تصل الكرة إلى متوسطها. تم تصنيف النتيجة: الدرجة 100 تسمح بحوالي 2.5 ميكرون من الانحراف، والدرجة 10 تسمح بـ 0.25 ميكرون.
هل يعني تصنيف ABEC الأعلى تأثيرًا أفضل؟
الأعلى يعني أكثر دقة، وليس الأفضل عالميًا. تحدد فئات ABEC (أو ISO P) تفاوتات الأبعاد والتشغيل فقط - وليس جودة الفولاذ أو الضوضاء أو الأختام أو التشحيم. تعمل معظم المحركات والمضخات والأجهزة بشكل صحيح على P0/ABEC 1؛ يعد الدفع مقابل P5 أو أعلى أمرًا منطقيًا بشكل أساسي للمغازل عالية السرعة أو الدقيقة. مطابقة الفصل مع الطلب ووضعه كتابيا على الطلب.
ما هو الفرق بين محامل ZZ و2RS؟
تستخدم ZZ درعين معدنيين غير قابلين للتلامس: سحب منخفض، جيد ضد الغبار الخشن، وحماية متواضعة من الماء. يستخدم 2RS سدادتين مطاطيتين ملامستين للحلقة الداخلية: أفضل بكثير ضد الغبار الناعم والرطوبة، وعزم دوران أعلى قليلاً، وسقف درجة حرارة عملي حوالي 110 درجة مئوية. البيئات الجافة والسريعة والنظيفة تناسب ZZ؛ البيئات الرطبة أو المتربة تناسب 2RS.
لماذا تحتوي بعض المحامل على طلاء من البلاستيك أو البولي يوريثين؟
يعمل الطلاء، المصبوب حول الحلقة الخارجية، على تخفيف الضوضاء، وحماية الأسطح التي يتدحرج عليها المحمل، كما يضيف - باستخدام البولي يوريثان - قبضة وامتصاص للصدمات للعربات والناقلات. يتم تشكيل التشكيلات الجانبية مثل الأخاديد على شكل V والأخاديد على شكل حرف U والمداسات المسطحة مباشرة في القالب، وتساعد الألوان في تحديد خطوط الإنتاج. تعتمد جودة الطلاء بشكل أساسي على الالتصاق، وهذا هو سبب أهمية اختبار سحب العينة.
هل يمكن إنتاج محامل كروية بأحجام مخصصة؟
نعم. تقوم المصانع ذات القدرات غير القياسية بشكل روتيني بتصنيع حلقات داخلية ممتدة وعروض خاصة وإصدارات مزدوجة الصف وتصميمات مغلفة أو محززة من رسومات العملاء أو العينات. المسار هو رسم المراجعة، والجدوى، والأدوات، والموافقة على العينة، ثم إنتاج الدُفعات - وبالتالي فإن الأسئلة العملية التي يجب طرحها على المورد تتعلق بمهلة العينة والفحص المطبق على الدُفعة المخصصة.



منتجات
اتصل بنا
86-13362474260+ 86-0574-63322565+
رقم 98 طريق شينلانج، شارع لانجشيا، مدينة يوياو، مقاطعة تشجيانغ، الصين
موقع الجوال
حقوق الطبع والنشر © Zhejiang Yingfei Biotechnology Co., Ltd.جميع الحقوق محفوظة
 مصنع مصدر محامل الدراجات النارية/السيارات بالجملة